Shunda Road, Lincheng Town Bilim ve Teknoloji Endüstri Parkı, Xinghua City, Jiangsu Eyaleti


309S paslanmaz çelik, %22,0-24,0 krom ve %12,0-15,0 nikel içeren bir östenitik krom-nikel alaşımı olan 309 sınıfının düşük karbonlu versiyonudur. Amerika Birleşik Devletleri'nde UNS S30908 ve Avrupa sisteminde 1.4833 olarak belirlenmiş olup, esas olarak sürekli hizmette yaklaşık 1000 °C'ye kadar sıcaklıklarda oksitleyici atmosferlerde çalışan bileşenler için belirtilmiştir.
Tanımlayıcı spesifikasyon sınırı karbondur: 309S %0,08 C ile sınırlandırılmıştır, düz 309 ise %0,20'ye kadar izin verir. Daha düşük karbon, malzeme kaynaklandığında veya 430-900 °C aralığında tutulduğunda tane sınırlarında krom karbür çökelmesini bastırır, bu nedenle kaynaklı imalatlar ve termal çevrimli ekipmanlar için 309S tercih edilir.
Ürün formunu kaliteyle karıştırmayın. 309S, levha, levha, çubuk ve boru için kullanılan dövme bir spesifikasyondur. Fırın silindiri, fırın plakası veya ısıl işlem fikstürü gibi bir döküm parçası için aynı Cr-Ni alaşım ailesine ihtiyaç duyulduğunda, dökümhaneler işlenmiş 309S spesifikasyonu yerine ASTM A297 Sınıf HH gibi döküm kaliteleri üzerinde çalışır.
309S'nin Kimyasal Bileşimi (UNS S30908)
309S'nin kimyası ASTM A240 gibi standartlara ve eşdeğer Avrupa spesifikasyonlarına göre belirlenir; her yüksek sıcaklık özelliği aşağıdaki dengeden kaynaklanır.
| Öğe | 309S (S30908) | Neden önemli? |
|---|---|---|
| Karbon (C) | maksimum 0,08 | Tane sınırındaki karbür çökelmesini sınırlar |
| Krom (Cr) | 22.0–24.0 | Oksidasyona karşı koruyucu Cr2O3 ölçeğini oluşturur |
| Nikel (Ni) | 12.0–15.0 | Östeniti stabilize eder ve sıcaklıkta mukavemeti korur |
| Manganez (Mn) | Maksimum 2,00 | Deoksidasyon ve küçük östenit katkısı |
| Silikon (Si) | Maksimum 1,00 | Oksidasyon ve karbürizasyon direncini artırır |
| Fosfor (P) | 0,045 maksimum | Süneklik açısından kontrol edilen artık eleman |
| Kükürt (S) | maksimum 0,030 | Sıcak işlenebilirlik için kontrol edilen artık eleman |
Daha yüksek alaşımlı 310S (%24–26 Cr, %19–22 Ni) ile karşılaştırıldığında 309S, 1000 °C civarında pratik oksidasyon direnci sağlamaya devam ederken daha düşük maliyetli bir temel sunar. 310S'deki ekstra nikel, sürünme mukavemeti ve şiddetli termal döngüye karşı direnç açısından gözle görülür bir marj satın alır; bu nedenle, çalışma sıcaklığı yaklaşık 1000 °C'nin üzerine çıktığında 310S, 309S'nin yerini alma eğilimindedir.
Mekanik ve Fiziksel Özellikler
Tavlanmış durumda 309S yumuşaktır, sünektir ve manyetik değildir; Aşağıdaki değerler sıcak servis durumunu değil, fabrikasyon durumunu açıklamaktadır.
| Mülkiyet | Tavlanmış değer |
|---|---|
| Minimum çekme mukavemeti | 515 MPa (75 ksi) |
| Minimum akma dayanımı | 205 MPa (30 ksi) |
| Minimum uzama | %40 |
| Sertlik | Maksimum 217 HB, genellikle 160–180 HB |
| Yoğunluk | 7,98 g/cm³ |
| Esneklik modülü | ≈200 GPa |
| Erime aralığı | ≈1400–1450 °C |
| Ortalama termal genleşme katsayısı, 20–100 °C | ≈15 µm/(m·K) |
| Isı iletkenliği, 100 °C | ≈15–16 W/(m·K) |
Servis sıcaklığı 900 °C ise minimum 515 MPa çekme dayanımına göre 309S'yi seçmeyin. İzin verilen gerilim 600 °C'nin üzerine keskin bir şekilde düşer ve pratik sınır, tam kesit kalınlığı için oksidasyon hızı ve sürünme ömrü ile belirlenir. Bir RFQ gönderdiğinizde atmosferi, en yüksek sıcaklığı ve yükü belirtin; tedarikçi daha sonra 309S, döküm HH/HK kalitesi veya 310S yükseltmesi arasında seçim yapabilir.
309S ve 310S ve Dökme Isıya Dirençli Sınıflar
309S'nin en yakın döküm akrabası, nominal bileşimi elemanlarının yaklaşık %96'sını işlenmiş kaliteyle paylaşan ancak dökümlere yüksek sıcaklıkta sürünme mukavemeti kazandırmak için daha fazla karbon taşıyan bir 25Cr-12Ni alaşımı olan ASTM A297 Sınıf HH'dir.
Bu ayrım, satın almada en sık karşılaşılan karışıklık kaynağıdır. Bir fırın silindiri için bir çizim gönderirseniz ve üzerine "309S" yazarsanız, bir döküm dökümhanesi normalde HH tipi kimya (%24–28 Cr, %11–14 Ni, %0,20–0,50 C) önerecektir çünkü düşük karbonlu dövme kimyası, kalın yük taşıyan bölümde ihtiyaç duyulan döküm mikro yapısını ve kopma mukavemetini geliştirmeyecektir. Önce ürün formunu seçin: sac veya boruyu kesebileceğiniz, şekillendirebileceğiniz ve kaynaklayabileceğiniz dövme 309S; Parçanın şekillendirildiği, ağır olduğu ve sıcaklıkta yüklendiği A297 kaliteleri döküm.
| Sınıf | formu | Karbon | Krom | Nikel | Tipik rol |
|---|---|---|---|---|---|
| 309 / 309S | Ferforje sac, levha, çubuk, boru | ≤0,20 / ≤0,08% | %22–24 | %12–15 | Fabrikasyon gömlekler, kanallar, kaynaklı boru düzenekleri |
| 310 / 310S | Ferforje sac, levha, çubuk, boru | ≤0,25 / ≤0,08% | %24–26 | %19–22 | Daha yüksek sıcaklıkta üretilmiş bileşenler |
| HH (A297) | Statik veya santrifüj döküm | %0,20–0,50 | %24–28 | %11–14 | 1000 °C civarında kalın dökümler |
| Hong Kong (A297) | Statik veya santrifüj döküm | %0,20–0,60 | %24–28 | %18–22 | 1000 °C'nin üzerindeki daha ağır dökümler |
Bir fırında yük taşıyan yuvarlak bileşenler için santrifüj döküm genellikle doğru yoldur çünkü yoğun, yönelimli olarak katılaşmış bir yapı üretir. Gaz kanalları için haddelenmiş ve kaynaklı bir 309S boru kabul edilebilir; Kendi ağırlığını 1000 °C'de tutması gereken bir tüp, kontrollü kimyaya sahip, santrifüjle dökülen bir ürün olmalıdır.
 Santrifüj Döküm Isıya Dayanıklı Paslanmaz Çelik Boru Bu boru, yoğun, yönsel olarak katılaştırılmış yapı için santrifüj döküm yoluyla üretilir ve bu da onu, kendi ağırlığını 1000 °C'de tutması gereken gaz kanalları ve tüpler gibi yüksek sıcaklıklardaki yük taşıyan fırın bileşenleri için uygun hale getirir. Ürünü Görüntüle →
İmalat ve Isıl İşlem
309S standart östenitik paslanmaz prosedürlerle kesilebilir, şekillendirilebilir, işlenebilir ve kaynak yapılabilir; kritik kurallardan biri, sıcak çalışmayı tam çözelti tavlaması ve hızlı soğutma ile bitirmektir.
Çözelti tavlaması, krom karbürleri çözmek için yeterli bir tutma ile 1038-1120 °C'de gerçekleştirilir, ardından suyla söndürme veya güçlü hava soğutması yapılır. Kalite ısıl işlemle sertleştirilemez; Soğuk işlemle kazanılan sertlik, basitçe işin sertleşmesidir ve tavlamayla kaybolur.
Kaynak yapmak basittir. Uyumlu 309 veya 309L dolgu maddesi kullanın, çok sert bölümler dışında ön ısıtmadan kaçının ve pasolar arası sıcaklıkları orta düzeyde tutun. %0,08'lik karbon başlığı, düz 309'a kıyasla ısıdan etkilenen bölgede krom karbür çökelmesini büyük ölçüde azaltır; bu nedenle 309S'deki kaynaklar ayrı bir kaynak sonrası işlem olmadan fırın hizmetine girebilir.
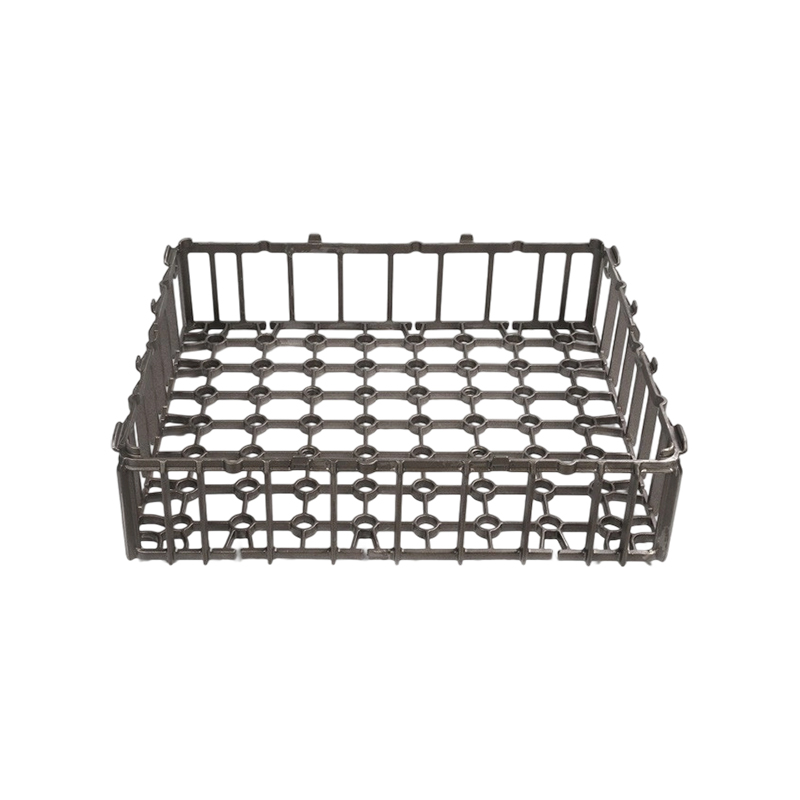
Aynı mantık, iş parçalarını ısıl işlem döngüleri boyunca taşıyan fikstürler için de geçerlidir. Tepsi tasarımı ve tepsi malzemesi sıcaklık tekdüzeliğini birlikte belirler ve incelememiz ısıl işlem tepsisi tasarımını optimize etme Bir dökümhanenin kalıplamadan önce kontrol ettiği yapısal faktörleri açıklar. Tekrarlanan termal çevrim için, güçlendirilmiş nervürlü döküm armatürler, ince metal levha versiyonlarından daha iyi performans gösterir; bu nedenle çoğu operatör, sürekli ısıl işlem hatları için kaynaklı 309S çerçevelerden döküm HH tipi sepetlere ve tepsilere yönelir.
 Kuyu Tipi Fırınlar için İstiflenebilir Isıl İşlem Sepeti Isıl işlem sırasında parçaları düzenlemek için tasarlanan bu istiflenebilir sepet, fırın kapasitesini ve hava akışını iyileştirerek eşit ısıtma ve tutarlı sonuçlar sağlar; özellikle döküm HH tipi sepetlerin kaynaklı sac versiyonlarından daha iyi performans gösterdiği sürekli ısıl işlem hatları için uygundur. Ürünü Görüntüle →
Tipik Yüksek Sıcaklık Uygulamaları
309S, yaklaşık 1000 °C'ye kadar temiz, oksitleyici atmosferler ve kaynak veya soğuk şekillendirme yoluyla üretilebilen bileşenler için varsayılan ekonomik paslanmazdır.
- Isıl işlem donanımları: 850–1000 °C'de çalışan tepsiler, sepetler, imbikler ve muflalar.
- Fırının iç kısımları: radyant tüpler, brülör nozulları, yanma odaları ve refrakter ankrajlar.
- Döner fırınlar için fırın donanımı: fırın mobilyaları, fırın ağzı ve kuyruk koruma plakaları ve ısıya dayanıklı sızdırmazlık şeritleri.
- Atıktan enerji ve güç ekipmanı: kazan bileşenleri, hava ön ısıtıcı bölümleri ve kurum üfleyici lansları.
- Petrokimya tesisi bileşenleri: termoveller, hava manifoldları, katalizör destek ızgaraları ve reaktör iç kısımları.
İki uygulama limitini hatırlamaya değer. Yaklaşık 500 °C'nin üzerindeki kükürt içeren atmosferlerde, 309S'deki nikel sülfidasyona karşı hassastır, dolayısıyla farklı bir alaşım ailesi gerekli olabilir. 1000 °C'ye yakın güçlü termal döngü altında, ince bir dövme astar, tasarlanmış kaburgalara sahip bir döküm bileşeninden önce deforme olacaktır; bu nedenle fırın silindirleri ve fırınlar için koruma plakaları, sacdan imal edilmek yerine neredeyse her zaman dökümden yapılır.
 Isıya Dayanıklı Santrifüj Döküm Fırını Silindiri Bu silindir, yüksek sıcaklıklara ve dönme gerilimine dayanacak şekilde ısıya dayanıklı alaşımlardan tasarlanmıştır ve santrifüj döküm fırınlarında güvenilir hareket sağlar. Oluklu döküm tasarımı, ince dövme astarlara göre daha iyi termal şok direnci sunarak zorlu uygulamalarda servis ömrünü uzatır. Ürünü Görüntüle →
309S Bileşenleri Nasıl Belirlenir: Tedarik Konuları
En faydalı adım, her RFQ'da ürün formunu ve geçerli standardı belirtmektir; “309S dökümü” talebi teknik olarak belirsizdir ve karşılaştırılamaz fiyat teklifleri ortaya çıkaracaktır.
- Dövme levha ve levha için ASTM A240'ı, kaynaklı boru için ASTM A312 veya A358'i ve dökümler için ASTM A297'yi belirtin.
- Gerçek ısı analizini isteyin ve değirmen test sertifikasındaki krom, nikel ve karbon değerlerini doğrulayın.
- Dökümler için, dökümhane tarafından kullanılan şarj kimyasını, döküm rotasını ve döküm sonrası ısıl işlem prosedürünü doğrulayın.
- Görev döngüsünü gönderin: tepe sıcaklığı, atmosfer bileşimi, bekleme süresi ve döngüsel frekans.
- 900 °C'nin üzerindeki kritik yük taşıyan parçalar için, oda sıcaklığındaki çekme değerlerinden ziyade sürünme kopması verileri veya belgelenmiş servis geçmişi isteyin.
Aynı Cr-Ni alaşım ailesinden hem dövme imalatlar hem de dökümlerle çalışan bir tedarikçi, görev döngünüzü tahmine gerek kalmadan doğru ürün formuna dönüştürebilir. Bizim ısıya dayanıklı alaşımlı çelik dökümhanesi fırın, fırın ve ısıl işlem hatları için burada açıklanan döküm kalitelerini üretmiştir ve işlenmiş bir 309S bileşenin yük durumu için doğru çözüm olmadığı durumlarda bir döküm kimyası önerebilmektedir.
309S Hakkında Sıkça Sorulan Sorular
309 ve 309S arasındaki fark nedir?
Yalnızca karbon sınırı. 309 maksimum %0,20 karbona izin verir; 309S %0,08 ile sınırlandırılmıştır. Düşük karbon, kaynak ve servis sırasında 430–900 °C aralığında krom karbür çökelmesini kısıtlar; bu nedenle kaynaklı ve termal çevrimli ekipmanlar için 309S tercih edilir.
309S dökümlerde kullanılabilir mi?
309S resmi olarak işlenmiş bir isimdir. Döküm parçaları için, dökümhaneler aynı Cr-Ni bazlı ASTM A297 kalitelerini kullanır; genellikle HH Sınıfı (%0,20–0,50 C ile 25Cr-12Ni) yaklaşık 1000 °C'de. Bir “309S döküm” çizimi gönderirseniz, dökümhanenin HH tipi kimya önermesini ve ikameyi açıklamasını bekleyin.
Yüksek sıcaklıkta hangisi daha iyi: 309S mi yoksa 310S mi?
310S. Daha yüksek krom (%24-26) ve nikel (%19-22) daha kararlı bir oksit tabakası ve daha iyi sürünme mukavemeti sağlar, bu nedenle yaklaşık 1000 °C'nin üzerinde veya şiddetli termal döngü altında belirtilir. 309S, kendi derecelendirmesi dahilinde temiz oksitleyici havada değer seçeneği olmaya devam ediyor.
309S'nin kaynak sonrası tavlanması gerekir mi?
Yüksek sıcaklıktaki servislerin çoğu için hayır. Düşük karbon içeriği, ısıdan etkilenen bölgenin hassaslaşmasını önler. Kaynak aynı zamanda sulu aşındırıcı ortamla da karşı karşıyaysa, 1038–1120 °C'de tam çözelti tavlaması ve ardından hızlı soğutma belirtilebilir.
309S manyetik midir?
Tavlanmış durumda, östenitik bir kaliteden beklendiği gibi esasen manyetik değildir. Soğuk işlem hafif bir manyetizmaya neden olabilir, ancak fırın ve fırın uygulamaları için nadiren önemli olur.