Shunda Road, Lincheng Town Bilim ve Teknoloji Endüstri Parkı, Xinghua City, Jiangsu Eyaleti


Darbeli kırıcınızın, bakım ekibinizin değiştirebileceğinden daha hızlı bir şekilde darbe çubuklarını çiğnediğini varsayalım. Yalnız değilsiniz. Herhangi bir yatay şaftlı çarpma tertibatı için, üfleme çubuğu, rotordaki en pahalı aşınma öğesidir ve metalurjisi, hem ton başına maliyetinizi hem de arıza süresi programınızı belirler. Bu kılavuz alaşım ailelerini, döküm prosesi farklılıklarını ve bir darbe çubuğu setinin 50 saat mi yoksa 500 saat mi dayanacağına karar veren operasyonel faktörleri açıklamaktadır.
Üfleme Çubukları Nedir ve Neden Önemlidir?
Darbeli kırıcıya yönelik üfleme çubukları, yatay şaftlı darbeli kırıcının (HSI) rotoruna monte edilen değiştirilebilir aşınma bileşenleridir. Rotor yüksek hızda döndüğünde, üfleme çubukları gelen kayaya çarpar ve onu kırma odası içindeki darbe apronlarına doğru fırlatır. Malzeme darbe anında kırılır ve darbe çubukları döngü boyunca sürekli aşınmayı ve şok yüklemeyi emer.
Üfleme çubukları, beslemeyle birincil temas noktası oldukları için herhangi bir darbeli kırma işleminde ana maliyet etkenidir. Kötü bir alaşım seçimi, aşınan parça bütçenizi ikiye katlayabilir; yanlış bir döküm işlemi ise rotorun kendisine zarar verecek şekilde erken çatlamaya veya kırılmaya neden olabilir. Üfleme çubuklarının nasıl yapıldığını anlamak isteğe bağlı bir teknik detay değildir; öngörülebilir üretim ile yinelenen acil onarımlar arasındaki farktır.
Üfleme Çubuklarının Ana Metalurjik Tipleri
Tüm darbe çubukları eşit yaratılmamıştır. Dökümhaneler, aşınma direncini tokluğa karşı dengelemek için farklı alaşım kimyaları formüle eder ve her formülasyonun belirli bir çalışma aralığı vardır. ABD pazarındaki dört baskın tür, yüksek kromlu, martensitik çelik, manganez çelik ve seramikle güçlendirilmiş kompozitlerdir.
Yüksek Krom Üfleme Çubukları
Yüksek kromlu üfleme çubukları, mikro yapı boyunca sert krom karbürler oluşturan, tipik olarak %20'nin üzerinde yüksek oranda krom içerir. Bu onlara silika içeren kayalara ve geri dönüştürülmüş asfalta karşı mükemmel aşınma direnci sağlar. Bunun karşılığında tokluk sağlanır: Yüksek krom kırılgandır ve serseri metallere karşı hassastır. Başıboş bir çelik inşaat demiri veya matkap ucu, yüksek kromlu bir çubuğu tek bir darbeyle kırabilir.
En iyi kullanım: Asfalt, granit veya kuvars bakımından zengin çakıl gibi yüksek derecede aşındırıcı beslemenin kontrollü üst boyuta sahip ikincil veya üçüncül kırılması. Kırılmaz metalin hazneye girme ihtimalinin olduğu birincil uygulamalarda bu çubuklardan kaçının.
Martensitik Şişirme Çubukları
Martensitik çelik darbe çubukları, sert, tok bir martensitik matris üretmek için ısıl işleme tabi tutulur. Yüksek kroma göre önemli ölçüde daha iyi darbe direnci sunarken aynı zamanda saygın bir aşınma ömrü sağlarlar. Martensitik alaşımlar, betonun geri dönüşümü, yıkım kalıntıları ve inşaat demiri veya tel örgünün gerçekçi bir tehlike oluşturduğu herhangi bir besleme için varsayılan seçimdir.
İşin püf noktası metalurjik hassasiyettir. Düşük karbonlu martenzitik kaliteler temiz bir döküm prosesi ve hassas ısıl işlem gerektirir. Safsızlıklar veya uygunsuz soğutma, sertliği birkaç Rockwell C puanı kadar azaltabilir; bu nedenle döküm yöntemi, bu alaşım için diğerlerinden daha fazla önem taşır.
Manganlı Çelik Şişirme Çubukları
Genellikle Hadfield çeliği olarak adlandırılan manganez çeliği, mevcut en sert darbe çubuğu malzemesidir. Darbe altında sertleşir, yani enerjiyi emdikçe yüzey sertleşir. Bu, çok büyük besleme ve ağır metal kirliliğinde bile kırılmaya karşı olağanüstü dirençli olmasını sağlar.
Ancak işlenerek sertleşmenin bir bedeli vardır: manganlı çelik, tamamen aşındırıcı koşullarda dört tip arasında en düşük aşınma direncine sahiptir. Yüksek darbe enerjisi olmadan ince, kumlu malzemeleri kırarken hızla aşınır. Kireçtaşı gibi yumuşak ila orta sertlikte kayaların birincil kırılması için veya büyük boyutlu beslemenin diğer alaşımları yok edeceği durumlarda kullanın.
Seramikle Geliştirilmiş Üfleme Çubukları
Seramikle güçlendirilmiş darbe çubukları, yüksek kromlu veya martensitik bir tabanı, genellikle bal peteği deseninde veya zirkonyayla sertleştirilmiş alümina sütunlar halinde düzenlenmiş gömülü seramik eklentilerle birleştirir. Seramik faz, aşındırıcı aşınmaya karşı olağanüstü direnç sağlarken, çelik taban, normal darbe yüklerini kaldırabilecek yeterli dayanıklılığı korur.
Bu, yüksek aşınma uygulamaları için birinci sınıf seçenektir. Yüksek silika içerikli asfalt gibi aşındırıcı beslemede seramik kompozit çubuklar, standart yüksek kroma göre iki ila üç kat daha uzun süre dayanabilir. Başlangıç maliyeti daha yüksektir, ancak ton başına maliyet genellikle operatörün lehine sonuçlanır.
Bir Bakışta Karşılaştırma
| Alaşım Tipi | Aşınma Direnci | tokluk | En İyi Besleme Boyutu | Serseri Metal Toleransı |
|---|---|---|---|---|
| Yüksek Krom | Yüksek | Düşük | Küçük ila orta | Zayıf |
| Martensitik | Orta | iyi | Orta to large | iyi |
| Manganez Çelik | Düşük to medium | Mükemmel | Büyükten çok büyüğe | Mükemmel |
| Seramikle Geliştirilmiş | Çok yüksek | Orta | Küçük ila orta | Fuar |
Üfleme Çubuğunun Aşınma Ömrünü Etkileyen Temel Faktörler
Doğru alaşımı seçmek denklemin sadece yarısıdır. Aynı üfleme çubuğu, kırıcının nasıl beslendiğine ve çalıştırıldığına bağlı olarak çok farklı performans gösterebilir. İşte en önemli değişkenler.
Besleme Boyutu
Daha büyük besleme parçacıkları rotor tarafından vurulduğunda daha yüksek darbe kuvvetleri oluşturur. Beslemeniz tasarım boyutunu aşarsa martensitik veya manganez gibi daha sert bir alaşıma ihtiyacınız vardır. Birincil kırma görevi gören yüksek kromlu bir çubuk, aşınmanın çok yüksek olması nedeniyle değil, şok yükünün kırılma dayanıklılığını aşması nedeniyle zamanından önce arızalanacaktır.
Aşındırıcılık ve Silika İçeriği
Yüksek kuvars veya SiO₂ içeriğine sahip kaya, yumuşak kireçtaşından çok daha aşındırıcıdır. Genel bir kural olarak, silika içeriği ne kadar yüksek olursa, üfleme çubuğunun da o kadar sert olması gerekir. Silika ağırlıklı besleme için yüksek kromlu veya seramikle zenginleştirilmiş çubuklar tek ekonomik seçenektir. Yumuşak, aşındırıcı olmayan malzemeler için manganez çeliği gibi daha sert bir alaşım, daha düşük sertliğine rağmen aslında daha iyi bir genel değer sağlayabilir.
İnce Parça İçeriği ve Nem
Beslemedeki ince malzeme, üfleme çubuğu ile darbe apronları arasında aşındırıcı tanecik görevi görerek aşınmayı hızlandırır. Ayrıca darbeleri tamponlayarak manganez çeliğinde işlenme sertleşmesini tetikleyen stresi azaltır. Yüksek nem, kil oluşumunu teşvik ederek benzer etkilere neden olur. Yeminiz yüksek oranda ince tanecik içeriyorsa, ön elemeyi veya aşınmaya daha dayanıklı bir alaşıma geçmeyi düşünün.
Rotor Hızı ve Kırma Oranı
Daha yüksek rotor hızı darbe enerjisini ve aşınma oranını artırır. Yüksek kırma oranı, ton başına daha fazla darbe döngüsü anlamına gelir ve bu da üfleme çubuğunun ömrünü kısaltır. Belirli bir ürün derecelendirmesine ihtiyaç duyan operatörler bunu genellikle hız ve boşluk ayarlarıyla elde eder, ancak bu ayarlar aşınma maliyetini doğrudan etkiler. Ürün şekli ile üfleme çubuğu tüketimi arasında her zaman bir denge vardır.
Tramp Metal Riski
İnşaat demiri, kova veya delme aletleri içerebilen herhangi bir besleme akışı, yüksek tokluğa sahip bir alaşım gerektirir. En iyi uygulama, kırıcıdan önce bir manyetik ayırıcı ve metal dedektörü kurmaktır ancak hiçbir sistem %100 güvenilir değildir. Eğer serseri metal darbe çubuklarınıza ulaşırsa, kırılgan, yüksek kromlu çubuk parçalanır; manganez veya martensitik çubuk genellikle lokal hasarla hayatta kalır.
Döküm Prosesi: Üfleme Çubuğu Kalitesini Neden Belirler?
Aynı nominal kimyaya sahip iki üfleme çubuğu, döküm yöntemi nedeniyle tamamen farklı performans gösterebilir. Alaşım kimyasına eriyik içinde karar verilir, ancak nihai mikro yapı, iç sağlamlık ve yüzey kalitesi, erimiş metalin nasıl döküldüğüne ve katılaştırıldığına göre belirlenir.
Kum Dökümü ve Kayıp Köpük Dökümü
Kum dökümü, özellikle de reçine kum kalıplama, yüksek kaliteli aşınan parçalar için geleneksel bir işlemdir. Düşük karbonlu martensitik kalitelerin tam olarak gerektirdiği, iyi yüzey kalitesine sahip, yoğun, hatasız bir yapı üretir. Reçine kum kalıpları şeklini iyi korur ve kontrollü soğutmaya izin vererek mikro büzülme veya sıcak yırtılma riskini azaltır.
Buharlaşmalı model döküm olarak da adlandırılan kayıp köpük dökümü, kalıp maliyeti ve geometrik esneklik açısından avantajlar sunar. Karmaşık şekiller ve standart aşınan parçaların yüksek hacimli üretimi için mükemmeldir. Ancak köpük deseni dökme sırasında ayrışır ve gaz açığa çıkarır, bu da düşük karbonlu çeliklerde karbon toplanmasına veya kalıntılara neden olabilir. Bu nedenle deneyimli dökümhaneler, martenzitik darbe çubukları için kayıp köpüğün kullanılması konusunda dikkatli davranmaktadır. Yüksek krom alaşımları ve karbon içeriğinin zaten yüksek olduğu diğer formülasyonlar için mükemmel şekilde uygundur.
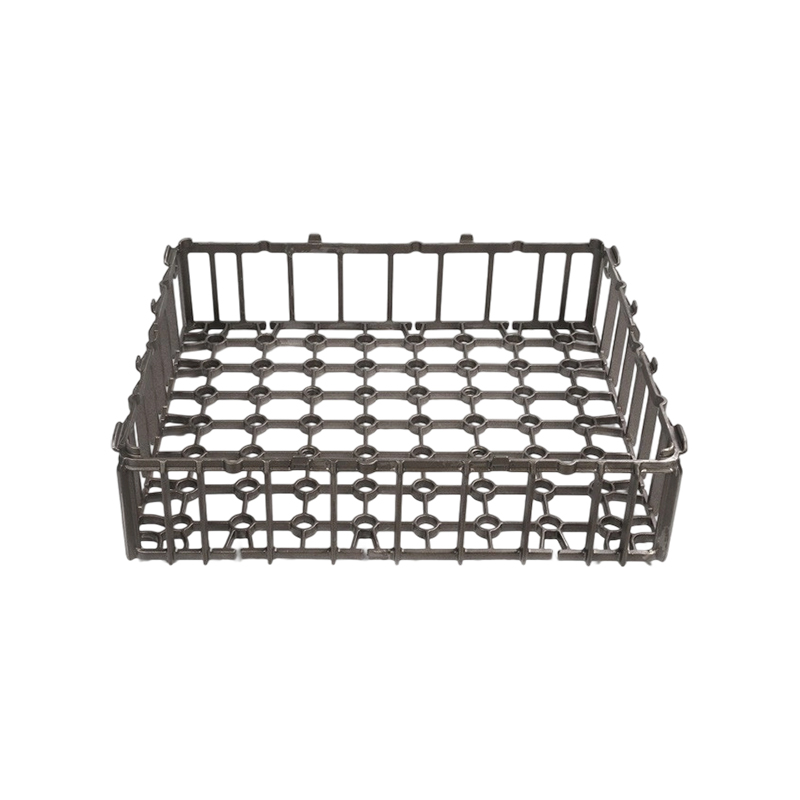
Dökümhanemizde birleştiriyoruz aşınma parçaları için reçine kum döküm işlemi ile kaybolan köpük döküm yeteneklerimiz Her alaşıma doğru prosesi eşleştirmek için. Kayıp köpük üretimimize bir örnek: yüksek aşınma uygulamaları için aşınmaya dayanıklı çelik dökümler Üfleme çubuklarıyla benzer darbe ve aşınma talepleriyle karşı karşıya kalan ızgara plakaları ve soğutucu parçalar gibi.
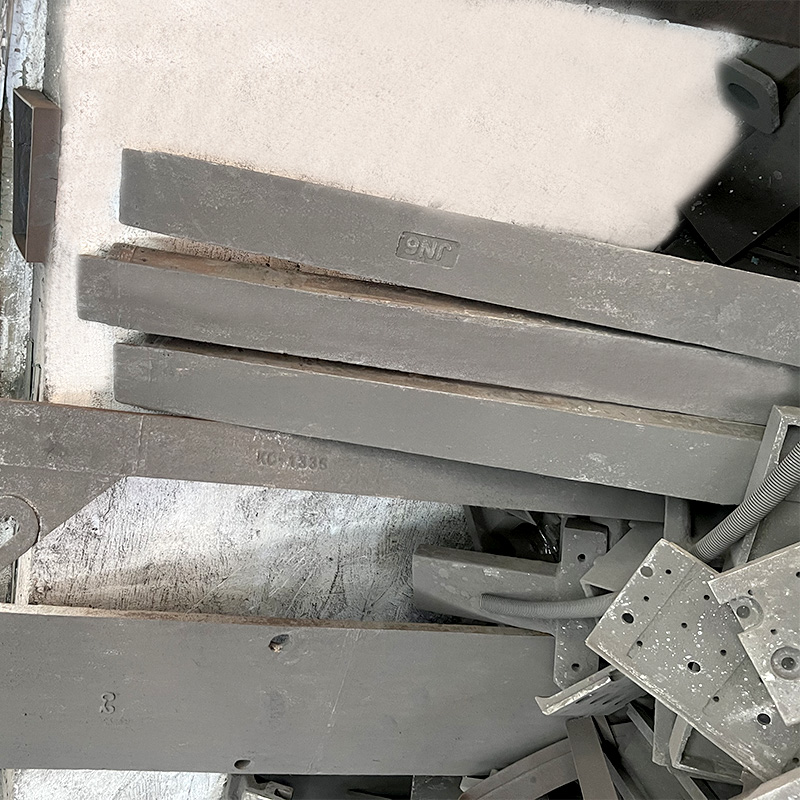 Kayıp Köpük Döküm Izgarası Soğutucu Izgara Plakaları Tedarikçisi, Şirket Xinghua Jinniu Machinery Manufacturing Co., Ltd., Çin'de kayıp köpük döküm ızgarası soğutucu ızgara plakaları tedarikçisi ve şirketi olup, ... Ürünü Görüntüle →
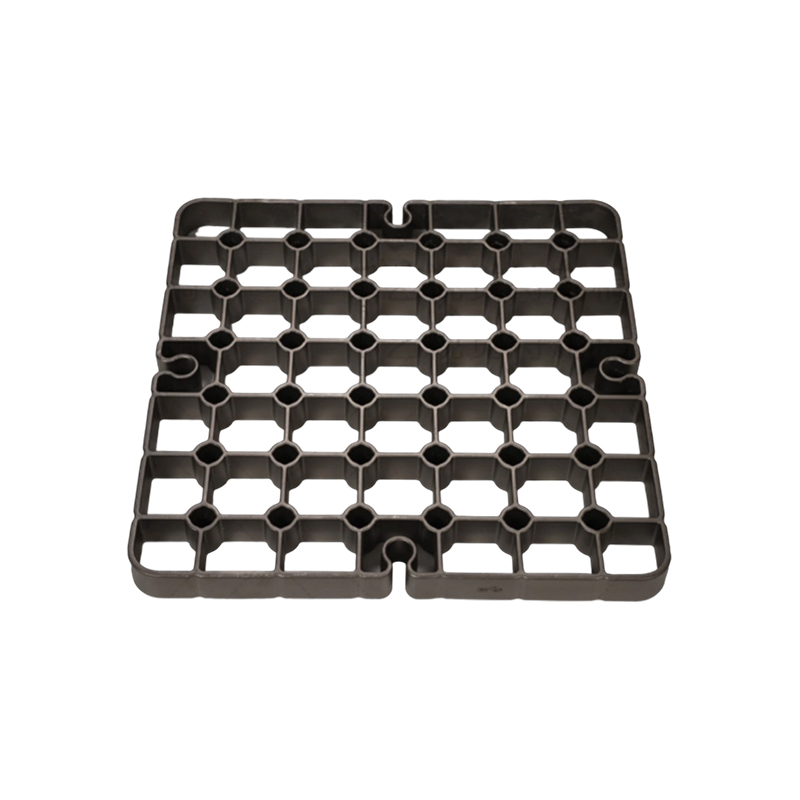 Reçine Kum Döküm Çözümleri Üreticileri, Fabrika Xinghua Jinniu Machinery Manufacturing Co., Ltd. Çin reçine kum döküm çözümleri üreticisi ve fabrikasıdır, toptan dayanıklı ürünler sunuyoruz... Ürünü Görüntüle →
Alaşım Kontrolü ve Eritme Uygulaması
Dökümhanenin karbon, krom, molibden, nikel ve titanyum seviyelerini hassas bir şekilde kontrol etmesi gerekir. Spesifikasyon dışı kimya, yüzde birkaç onda biri kadar bile aşınma ömrünü %20 veya daha fazla değiştirebilir. Saygın bir tedarikçi, dökmeden önce her ısıyı doğrulamak için optik emisyon spektrometresini kullanacaktır.
Isıl İşlem
Dökümden sonra, belirtilen sertlik ve tokluk dengesini elde etmek için üfleme çubuğunun östenitlenmesi, söndürülmesi ve temperlenmesi gerekir. Isıl işlem genel bir adım değildir; tam alaşıma göre özelleştirilmesi gerekir ve tipik olarak özel donanımlar içerir. Bir üreticiyi değerlendirirken onların özelliklerini sorun. ısıl işlem takımlama çözümleri ve söndürme oranlarını kontrol etme yetenekleri. Uygun ısıl işlem, yavaş aşınan bir çubuk ile kullanım sırasında kırılan veya çatlayan bir çubuk arasındaki fark olabilir.
Kalite Kontrolü
Her partide sertlik testi, iç kusurlar için ultrasonik veya radyografi testi ve karbür yapısını doğrulamak için metalografik inceleme yapan bir tedarikçi arayın. Bu kontroller olmadan kaliteyi değil kimyayı satın almış olursunuz.
Üfleme Çubuğunun Hizmet Ömrü Nasıl Uzatılır
Doğru üfleme çubuğu takıldıktan sonra çeşitli operasyonel uygulamalar, çalışma ömrünü önemli ölçüde artırabilir.
Tersinir ve Simetrik Tasarımlar Kullanın
Simetrik bir darbe çubuğunun her iki tarafında da aynı aşınma yüzeyleri vardır. Ön kenar maksimum sınıra kadar aşındığında çubuk ters çevrilir ve kullanılmayan arka kenar çalışma kenarı haline gelir. Bu, tek bir çubuğun servis ömrünü etkili bir şekilde iki katına çıkarır. Çoğu ciddi üfleme çubuğu üreticisi bu tasarımı standart olarak sunmaktadır.
Üfleme Çubuklarını Doğru Zamanda Döndürün
Aşınma düzlüğü sıkıştırma alanına ulaşmadan önce çubukları değiştirin veya çevirin. Üfleme çubuğunun çok uzun çalıştırılması, rotor gövdesinin ve kelepçelerin beslemeyle temas etmesine neden olarak kırıcıda ciddi hasara neden olur. Haftalık bir inceleme aralığı ayarlayın ve aşınma profilini basit bir ölçüm cihazıyla ölçün.
Feed'i Kontrol Edin
Ön eleme, aşırı aşınmaya neden olan ince taneleri ortadan kaldırır. Manyetik ayırıcı ve metal dedektörü yabancı metal riskini azaltır. Maksimum besleme boyutunun kontrol edilmesi, darbe çubuklarının absorbe etmek üzere tasarlanmadıkları enerjiyle aşırı yüklenmesini önler.
Kırıcı Ayarlarını Malzemeyle Eşleştirin
Rotor hızını ve apron boşluğunu gerçek besleme özelliklerine göre ayarlayın. Daha yumuşak malzemeleri daha yüksek hızlarda kırmak, üfleme çubuğunun ömrünü boşa harcar. Tersine, sert kaya için çok yavaş bir hız, kırma verimliliğini azaltır ve malzemenin çubuklara sürtünmesine neden olur, bu da temiz bir darbeden daha aşındırıcıdır.
Sonuç: Güvenilir Bir Üfleme Çubuğu Tedarikçisi Seçmek
Darbeli kırıcı uygulamaları için doğru üfleme çubukları, doğru metalurjiyi, alaşımın tam potansiyelini sağlayan bir döküm işlemini ve tutarlı kalite kontrolünü birleştirir. Beslemenizi karakterize ederek başlayın: aşındırıcılık, besleme boyutu, nem ve yabancı metal riski. Bu alaşım seçimini daraltacaktır. Ardından tedarikçileri yalnızca teklif edilen fiyatlarına göre değil, döküm süreçlerine ve doğrulama yöntemlerine göre değerlendirin.
Aşınmaya dayanıklı profesyonel bir alaşımlı çelik dökümhanesi olan Jinniu Casting, darbeli kırıcı aşınma parçaları üretmek için gereken metalurji uzmanlığına ve birden fazla döküm işlemine sahiptir. yüksek yüklü alaşımlı çelik döküm bileşenleri zorlu uygulamalar için. Şirket içi spektrometri, sertlik testi ve kusur denetimi ile ISO9001 ve ISO14001 yönetim sistemleri altında faaliyet gösteriyoruz. Kırma operasyonunuz için özel bir alaşım formülasyonuna veya tutarlı parti kalitesine ihtiyacınız varsa, Dökümhane yeteneklerimiz hakkında daha fazla bilgi edinin Aşınma parçası çizimleriniz ve malzeme spesifikasyonlarınız için bizimle iletişime geçin.
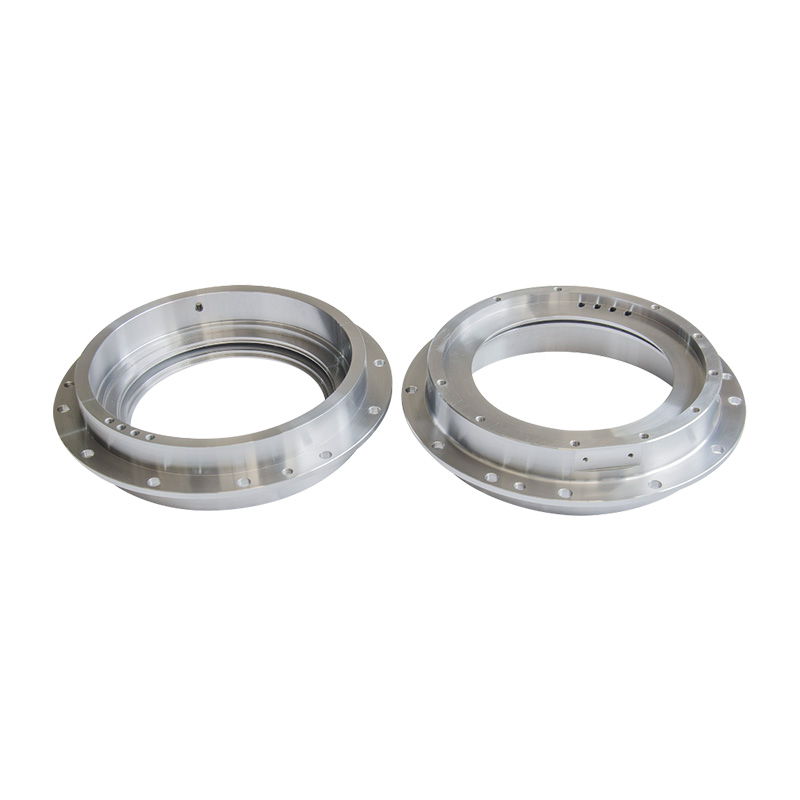 Dayanıklı Santrifüj Döküm Rulman Kapakları Tedarikçisi, Şirket Xinghua Jinniu Machinery Manufacturing Co., Ltd., Çin'in dayanıklı santrifüj döküm rulman kapakları tedarikçisi ve şirketi olup, ... Ürünü Görüntüle →