Shunda Road, Lincheng Town Bilim ve Teknoloji Endüstri Parkı, Xinghua City, Jiangsu Eyaleti


Döküm için ısıl işlem, bir döküm metalin mikro yapısını değiştirmek ve gerekli mekanik özellikleri, artık gerilim durumunu ve boyutsal kararlılığı elde etmek için katılaşmadan sonra uygulanan kontrollü bir termal döngüdür. Çoğu çelik ve yüksek alaşımlı döküm için bu isteğe bağlı bir ekstra değildir; döküm parçasını güvenilir bir mühendislik bileşenine dönüştüren adımdır.
Metal Dökümde Isıl İşlem Nedir?
Isıl işlem özünde üç aşamadan oluşur: dökümün belirli bir sıcaklığa ısıtılması, "ıslatma" olarak bilinen bir süre boyunca orada tutulması ve ardından kontrollü bir oranda soğutulması. Isıtma ve soğutma oranları, en yüksek sıcaklık ve ıslatma süresi nihai mikro yapıyı belirler. Karbon çelikleri için hedef genellikle 850-950 °C civarında östenitleme ve ardından bilinçli olarak seçilen bir soğutma yoludur. Paslanmaz ve süper alaşımlar için süreç, daha yüksek sıcaklıklarda çözelti işlemini ve ardından güçlendirme aşamalarını çökeltmek için yaşlandırmayı içerebilir.
- Termal şok ve bozulmayı önlemek için ısıtma hızı kontrol edilir.
- Islatma süresi sadece parça ağırlığına değil kesit kalınlığına da bağlıdır.
- Gerekli dönüşüm ürününe göre seçilen soğutma hızı: ferrit, perlit, beynit veya martensit.
Dökümlerde Isıl İşlem Neden Önemlidir?
Isıl işlem önemlidir çünkü döküm halindeki dendritik ve ayrılmış yapıyı, spesifikasyonun gerektirdiği mukavemet, süneklik ve stabiliteye sahip daha düzgün bir matrise dönüştürür. Bu olmadan, bir döküm yüksek iç gerilimi ve düşük mekanik özellikleri korur.
- Artık stres giderme İşleme ve servis sırasında bozulmayı önlemek için.
- Geliştirilmiş mekanik özellikler Çekme mukavemeti, akma mukavemeti, darbe direnci ve süneklik dahil.
- Kontrollü sertlik aşınma direnci veya kesme kolaylığı için.
- Daha iyi işlenebilirlik daha yumuşak, daha tutarlı bir yapı aracılığıyla.
- Uzun vadeli istikrar Fırın silindirleri ve ısıl işlem fikstürleri gibi yüksek sıcaklıklara maruz kalan parçalar için.
Dökümler için Ortak Isıl İşlem Prosesleri
Her ısıl işlem prosesi bir zaman-sıcaklık yolu ile tanımlanır ve bunlar arasındaki seçim, arzu edilen nihai mikro yapı ve özelliklere göre belirlenir. Aşağıdaki tablo çelik dökümler için en yaygın döngüleri özetlemektedir; kesin parametreler her zaman alaşım kalitesine, kesit kalınlığına ve geçerli spesifikasyona bağlıdır.
| Süreç | Tipik ısıtma aralığı | Soğutma yöntemi | Ana amaç |
|---|---|---|---|
| Tavlama | 850–950°C | Fırın serin | Yumuşatma ve işlenebilirlik |
| Normalleştirme | 850–950°C | Hava serin | Tane incelmesi ve daha yüksek mukavemet |
| Söndürme | 850–950°C | Yağ, su veya polimer söndürme | Sertleşme |
| Temperleme | 150–650°C | Hava veya fırın soğutması | Stres giderme ve tokluk ayarı |
| Stres giderici | 550–650°C | Yavaş serin | Artık gerilimin giderilmesi |
| Çözüm tedavisi yaşlanma | 980–1200 °C 480–900 °C | Söndürme yaşı | Yağış sertleşmesi |
Yükün içindeki sıcaklık homojenliği, kontrol cihazı üzerindeki ayar noktasından daha önemlidir. Yükün merkezi ile kenarı arasındaki 10–20 °C'lik bir fark, parçanın son sertliğini birkaç HRC kadar değiştirebilir. Bu yüzden Fırın sıcaklığı eşitliği için ısıl işlem tepsisi tasarımının optimize edilmesi bir dökümhanenin yapabileceği en uygun maliyetli kalite iyileştirmelerinden biridir.
Doğru Isıl İşlem Döngüsü Nasıl Seçilir
Genel bir tarifle değil, gerekli mekanik özellikler ve alaşım veri sayfasıyla başlayın. Bu özellikle dökümler için önemlidir çünkü döküm yapısı kesit boyutundan ve kalıptaki soğutma koşullarından zaten etkilenmektedir.
Alaşım Sınıfı
Malzeme veri sayfası önerilen östenitleme veya çözelti işleme sıcaklığını verir. Kimyasal bileşim ve karbon eşdeğeri sertleşebilirliği belirler.
Bölüm Geometrisi
Ağır bölümler daha uzun ıslatma süreleri ve daha yavaş söndürme hızları gerektirir. Kontrollü soğutma ile keskin geçişlere karşı önlem alınmalıdır.
Hedef Özellikler
Spesifikasyon sertliği, çekme mukavemetini, uzamayı veya darbe dayanıklılığını tanımlar. Döngünün, gerçek döküm yapısıyla bu aralığa ulaşacak şekilde seçilmesi gerekir.
Hizmet Ortamı
Yüksek sıcaklık, korozif veya aşınmanın yoğun olduğu uygulamalar stabilizasyon, çökelme sertleştirmesi veya yüzey işlemleri gibi özel hususlar gerektirir.
Fırın silindirleri, fırın bileşenleri veya ısıl işlem takımları gibi yüksek sıcaklıktaki ortamlarda kullanılan dökümler için döngü aynı zamanda yapıyı uzun süreli sürünme ve oksidasyona karşı da stabilize etmelidir. Isıya dayanıklı alaşımlarla ilgili deneyimin önemli olduğu nokta burasıdır: Bu malzemeleri rutin olarak döken ve ısıl işlem uygulayan bir dökümhane, mukavemet ve sünekliği nasıl dengeleyeceğini bilir.
Isıl İşlem Takımları: Gözden Kaçan Değişken
Isıl işlem takımları, ısıtma ve soğutma homojenliğini, parça distorsiyonunu ve parti çıkışını doğrudan etkiler; dolayısıyla fırın programıyla aynı mühendislik ilgisini hak eder.
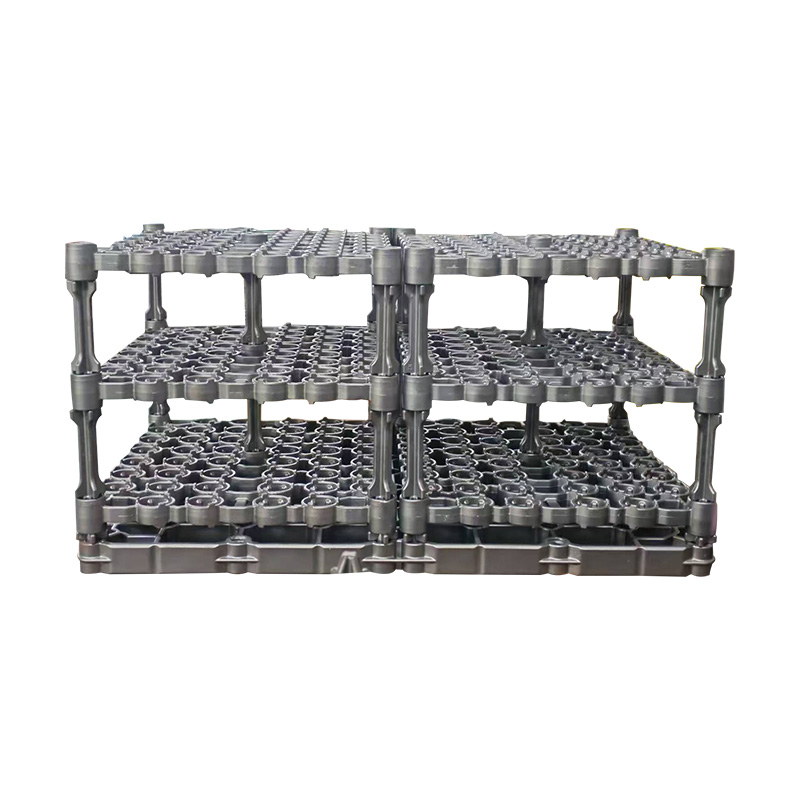
Kuyu Tipi Fırınlar için İstiflenebilir Sepetler
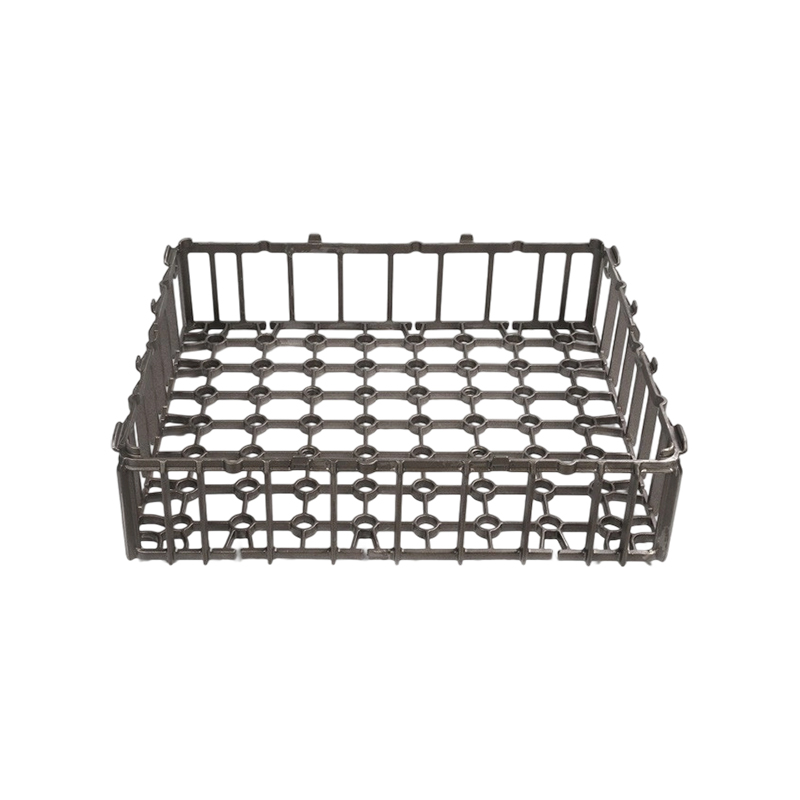
İstiflenebilir bir sepet, katmanlar arasında açık gaz yolları bırakarak fırın kullanımını ve sıcaklık homojenliğini artırır. Dikey kuyu tipi fırınlar, küçük veya orta büyüklükteki döküm partileri için yaygındır ve istiflenebilir kuyu tipi fırın sepeti sıcaklık eşitliğinden ödün vermeden iki veya üç seviye yükseklikte istiflenebilir.
 OEM / ODM Kuyu tipi fırın için ısıl işlem istiflenebilir Sepet Tedarikçi, Şirket Kuyu tipi fırın tedarikçisi ve OEM / ODM şirketi için Çin Isıl işlem istiflenebilir Sepet olarak, Xinghua Jinniu profesyonel özel Isıl işlem... Ürünü Görüntüle →
Taban Tepsileri ve Temas Alanı Kontrolü
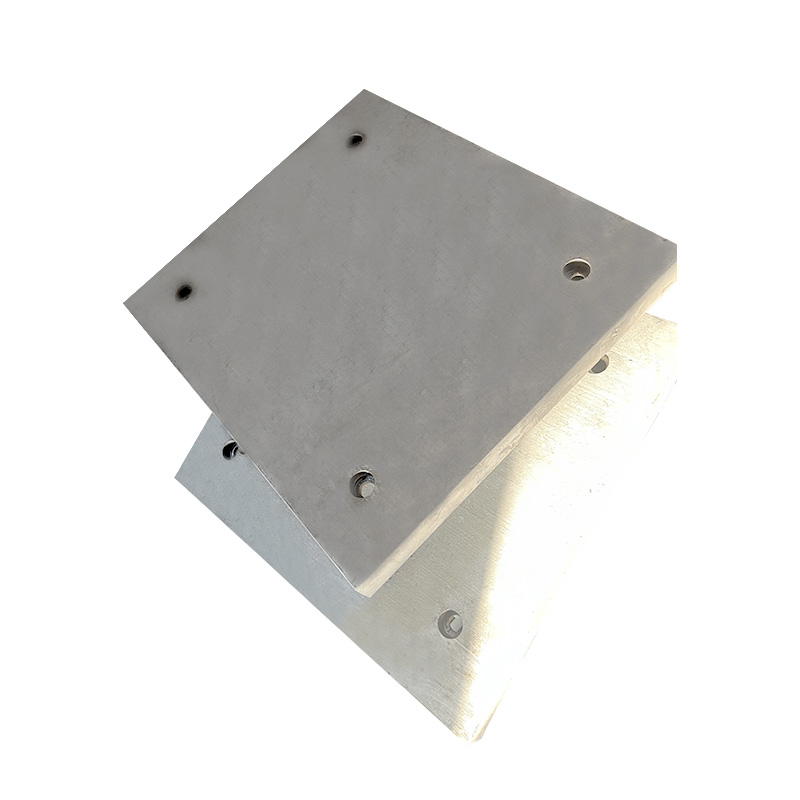
Azaltılmış temas alanına sahip taban tepsisi, yerel sıcak ve soğuk noktaları önler ve termal homojenlikte kritik bir faktördür. bir paslanmaz çelik döküm taban tepsisi Parçayı sabit tutarken temas alanını azaltmak için açıklıklar ve yükseltilmiş destekler kullanır. Temas alanı ile ısı akışı arasındaki ilişki, bu teknik makalede daha ayrıntılı olarak tartışılmaktadır. taban tepsisi temas alanı tasarımı .
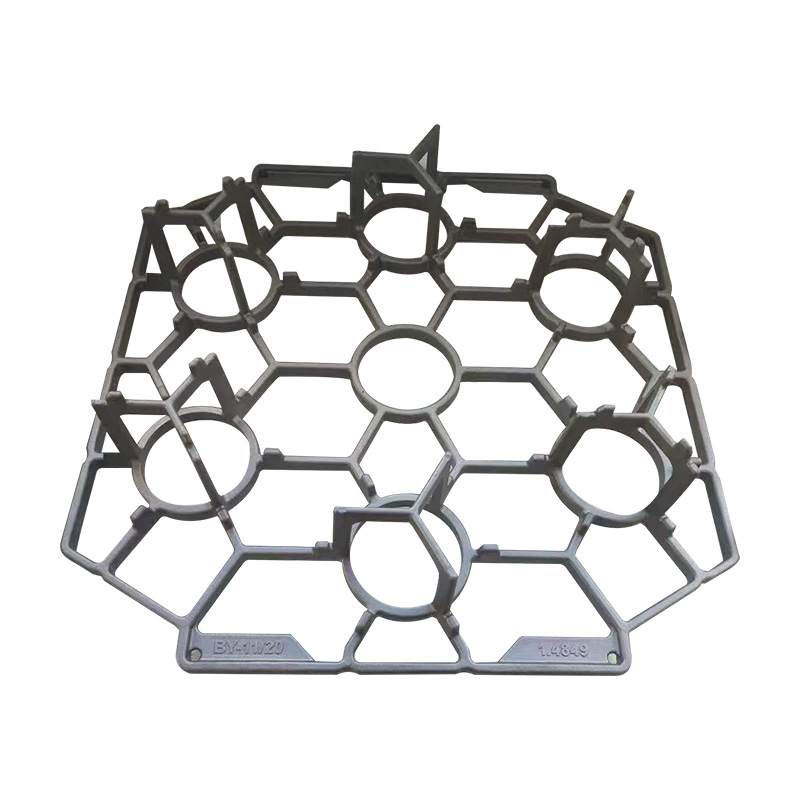 OEM / ODM Paslanmaz Çelik Döküm Taban Tepsisi Tedarikçisi, Şirket Çin Paslanmaz Çelik Döküm Taban Tepsisi tedarikçisi ve OEM / ODM şirketi olarak, Xinghua Jinniu profesyonel özel Paslanmaz Çelik Döküm Taban Tepsisi. ... Ürünü Görüntüle →
Karmaşık Geometriler için Malzeme Çerçeveleri
Malzeme çerçeveleri, fırın atmosferini engellemeden parçayı tanımlanmış noktalarda destekler, bu da sarkmayı önler ve ısı akışını iyileştirir. bir Isıl işlem yüklemesi için malzeme çerçevesi yüzeyin geri kalanını fırın atmosferine açık bırakırken, dökümü doğru şekilde tutarak parça konturuna uyacak şekilde tasarlanabilir.
 OEM / ODM Hassas Döküm Isıl İşlem Malzemesi Çerçeve Tedarikçisi, Şirket Çin Hassas Döküm Isıl İşlem Malzemesi Çerçeve tedarikçisi ve OEM / ODM şirketi olarak, Xinghua Jinniu profesyonel özel Hassas Döküm... Ürünü Görüntüle →
Her üç çözüm de, taşıdıkları parçalarla aynı kalite kontrolleri altında üretilen, ısıya dayanıklı paslanmaz çelikten hassas dökümlerdir. Şirket içi üretim, müşteri yeni bir parça ailesi sunduğunda fikstür geometrisinin hızlı bir şekilde ayarlanmasına olanak tanır.
Yaygın Isıl İşlem Kusurları ve Bunlardan Nasıl Kaçınılacağı
En yaygın ısıl işlem kusurları eşit olmayan ısıtma, kontrolsüz soğutma veya dengesiz fırın ortamına dayanır ve her biri süreç ve takım değişiklikleriyle önlenebilir.
- Bozulma Düzensiz ısıtma veya çok hızlı soğutma nedeniyle oluşur. Uygun fikstürleme ve ön ısıtma riski azaltır.
- Çatlama Yüksek termal stres nedeniyle. Söndürme şiddetini azaltın ve keskin iç köşeler tasarlayın.
- Oksidasyon ve dekarburizasyon yüksek sıcaklıkta. Yüksek karbonlu ve takım çelikleri için koruyucu atmosfer veya vakum gereklidir.
- Düzgün olmayan sertlik zayıf yük yoğunluğundan veya termokupl yerleşiminden kaynaklanır. Yükü yeniden yapılandırın ve gaz dolaşımını iyileştirin.
Vakumlu ısıl işlem sırasında fikstür temizliği ve malzeme bileşimi de yükün gaz çıkarma davranışını etkiler. Isıl işlem tepsilerinin vakum altında gaz giderme etkisi iş parçalarının yüzey kalitesini değiştirebilir; pek çok vakum döngüsü, fikstür ve parçaların adsorbe edilmiş gazı serbest bırakmasına izin vermek için uzun süreli tutma içerir.
Sıkça Sorulan Sorular
Tüm dökümlerin ısıl işleme ihtiyacı var mı?
Hayır. Gri demir dökümler çoğunlukla döküm halinde çalıştırılır ve bazı alüminyum parçalar halihazırda spesifikasyonu karşılayan bir durumda dökülür. Ancak çoğu çelik döküm, sfero döküm ve yüksek alaşımlı bileşenlerin mekanik özellik gereksinimlerini karşılamak için en az bir termal döngüye ihtiyacı vardır.
Tavlama ve normalleştirme arasındaki fark nedir?
Tavlama, dökümü fırında yavaşça soğutarak işleme için ideal, yumuşak, ferritik-perlitik bir yapı üretir. Normalleştirme havada soğuyarak daha ince bir perlit ve daha yüksek mukavemet üretir. Daha iyi mekanik özelliklere ihtiyaç duyduğunuzda normalleştirmeyi, maksimum yumuşaklığa ihtiyaç duyduğunuzda ise tavlamayı seçin.
Isıl işlem tekrarlanabilir mi?
Evet ama risksiz değil. Tekrarlanan döngüler tane büyümesine, yüzey dekarbürizasyonuna veya aşırı pullanmaya neden olabilir. İlk döngü hedef sertliği tutturamazsa parça genellikle bir kez yeniden ısıl işleme tabi tutulabilir, ancak tedarikçinin öncelikle mikro yapıyı ve yüzey durumunu değerlendirmesi gerekir.
Alıcı, dökümün doğru şekilde ısıl işleme tabi tutulduğunu nasıl doğrulayabilir?
Zaman-sıcaklık çizelgeleri, sertlik sonuçları ve gerektiğinde çekme veya darbe testi verilerini içeren bir ısıl işlem sertifikası isteyin. Güvenilir bir tedarikçi aynı zamanda fırın logunu ve kullanılan standardı da gösterebilir. Döküm daha sonra işleme sırasında bozulursa gerilim giderme atlanmış veya kısaltılmış olabilir.
Isıl işlemi doğru şekilde gerçekleştirmenin en uygun maliyetli yolu, fikstürleme, parti yükleme ve doğrulama da dahil olmak üzere tüm ısıl işlem döngüsünü kontrol eden bir döküm tedarikçisi seçmektir. Xinghua Jinniu Machinery Manufacturing Co., Ltd.'de ısıl işlem, eritme, döküm ve son işlemle aynı kalite sisteminin bir parçasıdır, dolayısıyla döngü, işleme ve denetim verileri tek bir çatı altında kalır.